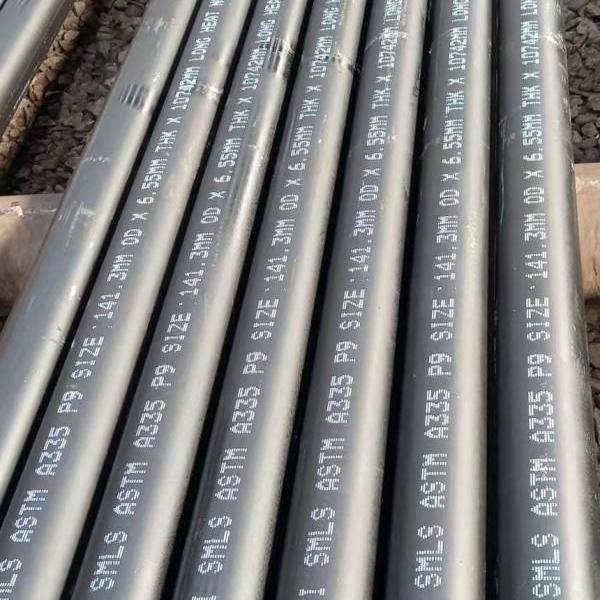
É Usado Principalmente Para Fazer Tubo De Caldeira De Aço De Liga De Alta Qualidade, Tubo De Troca De Calor, Tubo De Vapor De Alta Pressão Para Petróleo E Indústria Química
Grau De Tubo De Liga De Alta Qualidade: P5,P9,P11,P22,P91,P9
Propriedade Mecânica
| Propriedades Mecânicas | P1, P2 | P12 | P23 | P91 | P92, P11 | P122 |
| Resistência À Tracção | 380 | 415 | 510 | 585 | 620 | 620 |
| Força De Rendimento | 205 | 220 | 400 | 415 | 440 | 400 |
Tratamento Térmico
| Avaliar | Tipo De Tratamento Térmico | Normalizando A Faixa De Temperatura F [C] | Recozimento Subcrítico Ou Têmpera |
| P5, P9, P11 E P22 | Faixa De Temperatura F [C] | ||
| A335 P5 (B,C) | Recozimento Completo Ou Isotérmico | ||
| Normalizar E Temperar | ***** | 1250 [675] | |
| Recozimento Subcrítico (Somente P5c) | ***** | 1325 – 1375 [715 – 745] | |
| A335 P9 | Recozimento Completo Ou Isotérmico | ||
| Normalizar E Temperar | ***** | 1250 [675] | |
| A335 P11 | Recozimento Completo Ou Isotérmico | ||
| Normalizar E Temperar | ***** | 1200 [650] | |
| A335 P22 | Recozimento Completo Ou Isotérmico | ||
| Normalizar E Temperar | ***** | 1250 [675] | |
| A335 P91 | Normalizar E Temperar | 1900-1975 [1040 – 1080] | 1350-1470 [730 – 800] |
| Tempere E Tempere | 1900-1975 [1040 – 1080] | 1350-1470 [730 – 800] |
Tolerância
Para Tubos Encomendados Com Diâmetro Interno, O Diâmetro Interno Não Deve Variar Mais De 6 1% Do Diâmetro Interno Especificado
Variações Permitidas No Diâmetro Externo
| Designador NPS | In | Mm | In | Mm |
| 1⁄8 A 11⁄2, Incl | 1⁄64 (0,015) | 0,4 | 1⁄64(0,015) | 0,4 |
| Acima De 11⁄2 A 4, Incl. | 1⁄32(0,031) | 0,79 | 1⁄32(0,031) | 0,79 |
| Acima De 4 A 8 Anos, Incluindo | 1⁄16(0,062) | 1,59 | 1⁄32(0,031) | 0,79 |
| Acima De 8 A 12 Anos, Incl. | 3⁄32(0,093) | 2,38 | 1⁄32(0,031) | 0,79 |
| Acima De 12 Anos | 6 1% Do Especificado Fora Diâmetro |
Requisito De Teste
Teste Hidraustático:
O Tubo De Aço Deve Ser Testado Hidraulicamente Um Por Um.A Pressão Máxima De Teste É De 20 MPa.Sob A Pressão De Teste, O Tempo De Estabilização Não Deve Ser Inferior A 10 S, E O Tubo De Aço Não Deve Vazar.
Depois Que O Usuário Concordar, O Teste Hidráulico Pode Ser Substituído Por Teste De Corrente Parasita Ou Teste De Vazamento De Fluxo Magnético.
Teste Não Destrutivo:
Os Tubos Que Exigem Mais Inspeção Devem Ser Inspecionados Por Ultrassom Um A Um.Após A Negociação Exigir O Consentimento Da Parte E Ser Especificada No Contrato, Outros Ensaios Não Destrutivos Podem Ser Adicionados.
Teste De Achatamento:
Os Tubos Com Diâmetro Externo Superior A 22 Mm Devem Ser Submetidos A Um Teste De Achatamento.Nenhuma Delaminação Visível, Manchas Brancas Ou Impurezas Devem Ocorrer Durante Todo O Experimento.
Teste De Dureza:
Para Tubos Dos Graus P91, P92, P122 E P911, Os Testes De Dureza Brinell, Vickers Ou Rockwell Devem Ser Feitos Em Uma Amostra De Cada Lote
Teste De Curvatura:
Para Tubos Cujo Diâmetro Exceda NPS 25 E Cuja Relação Diâmetro/Espessura Da Parede Seja 7,0 Ou Menos, Devem Ser Submetidos Ao Teste De Dobramento Em Vez Do Teste De Achatamento. Outro Tubo Cujo Diâmetro Igual Ou Superior A NPS 10 Pode Ser Submetido Ao Teste De Dobra No Lugar Do Teste De Achatamento Sujeito À Aprovação Do Comprador
Propriedade Mecânica
| Propriedades Mecânicas | P1, P2 | P12 | P23 | P91 | P92, P11 | P122 |
| Resistência À Tracção | 380 | 415 | 510 | 585 | 620 | 620 |
| Força De Rendimento | 205 | 220 | 400 | 415 | 440 | 400 |