
O ferro dúctil se distingue dos ferros fundidos cinzentos tradicionais por suas notáveis características mecânicas (elasticidade, resistência aos impactos, alongamento, …). Estas características são devidas à forma esferoidal da grafita.
DEFINIÇÃO
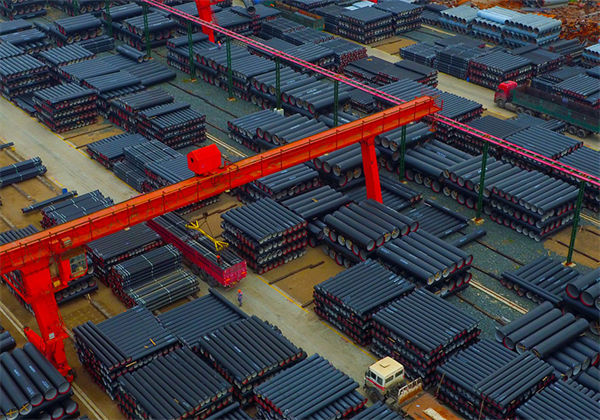
Uma classificação de produtos ferrosos pode ser estabelecida em função do teor de carbono no metal de base:
- ferro: 0 a 0,1% de C
- aço: 0,1 a 1,7% de C
- ferro fundido: 1,7 a 5% de C.
Abaixo de 1,7% de carbono, a solidificação passa por uma fase austenítica, dentro da qual todo o carbono está em solução sólida.
Acima de 1,7% de carbono, este não pode ser diluído em sua totalidade dentro da estrutura do ferro e, desse modo, se solidifica sob a forma de uma segunda fase, seja de grafita (C puro), ou de carboneto de ferro (Fe3C). O ferro é um material polifásico de estrutura complexa: os constituintes principais são a ferrita (Feα) e a perlita (Feα + Fe3C).
Outros elementos, presentes no ferro em proporções muito baixas, têm uma influência sobre a estrutura e as propriedades mecânicas e de moldabilidade do metal. O silício (habitualmente com teores de 1 a 3% ) desempenha um papel particular e, na realidade, transforma o ferro fundido em uma liga ternária: ferro, carbono e silício.
DIFERENTES TIPOS DE FERRO FUNDIDO
O termo “ferro fundido” cobre uma larga variedade de ligas Fe-C-Si. Ele é classificado em famílias segundo a forma da grafita, com uma diferenciação suplementar devido à estrutura da matriz metálica (ferrítica, perlítica).
INFLUÊNCIA DA FORMA DA GRAFITA
Nos ferros fundidos cinzentos, a grafita se apresenta sob a forma de lamelas, de onde se deriva o seu nome metalúrgico: ferro fundido com grafita lamelar. Cada uma dessas lamelas de grafita pode, sob uma concentração de esforços anormais em certos pontos, provocar um início de fratura.
- resistência à fadiga.
O FERRO DÚCTIL DA SAINT-GOBAIN CANALIZ AÇÃO
Todos os tubos, conexões, válvulas e acessórios de canalização para adução de água fabricados são em ferro dúctil, conforme as normas NBR 7675 e/ou NBR15420.
Ele não deve ser inferior a:
• 270MPa quando A ≥ 12% para os DN 80 a 1000 ou ≥ 10% para o DN ≥ 1000, • 300MPa nos outros casos.
A dureza Brinell não deve exceder a 230HB para os tubos e 250HB para as conexões, válvulas e acessórios. Para os componentes fabricados por soldagem, uma dureza Brinell mais elevada é admissível na zona afetada termicamente pela solda.
| Tipo de peças | Resistência à Tração Mínima (Rm) Mpa | Alongamento Mínimo Após Ruptura (A) % | |
| DN 80 a 1200 | DN 80 a 1000 | DN 1200 | |
| Tubos Centrifugados | 420 | 10 | 7 |
| Tubos Não Centrifugados Conexões e Acessórios | 420 | 5 | 5 |
O processo de fabricação dos tubos, conexões, válvulas e acessórios é dividido em três etapas:
elaboração do metal: alto-forno e tratamento do metal
centrifugação/fundição; e• acabamento/revestimentos.
ELABORAÇÃO DO METAL
O metal líquido é obtido diretamente pela redução do minério de ferro dentro do alto-forno. As matérias-primas são selecionadas e controladas com cuidado, a fim de produzir um metal de base de grande pureza.
A temperatura do ferro é ajustada em um forno elétrico, a fim de assegurar a temperatura ideal para o vazamento. Nesta fase, se preciso, são feitas as correções na composição química do metal. A seguir, o magnésio é inoculado no metal líquido a fim de transformar o ferro fundido cinzento em ferro dúctil.FABRICAÇÃO DOS TUBOS
Centrifugação
O processo de centrifugação consiste em vazar o ferro líquido, através de um canal, em um molde metálico cilíndrico (coquilha) em alta rotação. A solidificação do metal é feita por resfriamento externo do molde metálico.
Os principais processos são “de LAVAUD” (nos DN 80 a 600) e o sistema “WET SPRAY” (nos DN 700 a 1200).
No processo “de LAVAUD”, o metal líquido é vazado em molde metálico, de aço, e sofre um resfriamento muito rápido. Um recozimento de grafitização e, após, de ferritização é necessário para obter tubos com a estrutura e as propriedades mecânicas desejadas.
No procedimento “WET SPRAY”, a superfície interior do molde metálico, de aço, é coberta (antes de vazar o ferro) com uma fina camada de pó de sílica refratária, o que diminui a condutibilidade térmica da interface do metal líquido com o molde metálico. A velocidade de resfriamento da parede do tubo é inferior àquela do processo “de LAVAUD” e somente um recozimento de ferritização é
necessário.Especial atenção é dada ao controle dimensional da bolsa e da ponta do tubo.
O revestimento interno com argamassa de cimento é aplicado por centrifugação. A argamassa de cimento é depositada no tubo que está em alta rotação, o que permite a obtenção de uma camada uniforme, compacta e autoportante.
A argamassa de cimento dos tubos é curada a temperatura e umidade controladas.Acabamento e revestimentos
Na saída do forno de recozimento, os tubos recebem externamente uma camada de zinco metálico, obtida pela fusão de um fio de zinco por arco elétrico que é projetado por ar comprimido. Após a zincagem, vários tipos de inspeções e testes são realizados sistematicamente, a fim de garantir a qualidade: • controle da estrutura metalográfica e das características mecânicas do metal
inspeção visual
controle dimensional; e
teste hidrostático em cada tubo (100% dos tubos fabricados) .FABRICAÇÃO DE CONEX ÕES, VÁLVULAS E ACESSÓRIOS
Fundição
São utilizados vários processos de moldagem, segundo o tipo e as dimensões das peças a fabricar. Os principais utilizados : • moldagem em areia verde compactada, para peças até o DN 600 e
moldagem pelo processo de cura a frio, para DN ≥ 700.
Acabamento e revestimento