
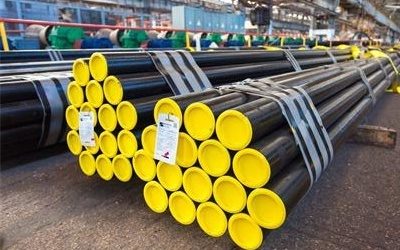
O tubo ASTM A106 Grau B (também conhecido como tubos ASME SA106 GR.B) é usado em usinas de energia, caldeiras, plantas petroquímicas, refinarias de petróleo e gás e navios onde a tubulação deve transportar líquidos e gases quentes ou frios sob altas pressões e temperaturas . A106 GR. Tubos sem costura de aço carbono B, tubo A106 Gr B Sch 40, fornecedores de tubos ASTM A106 grau B estão disponíveis em vários pesos, tamanhos e graus pretos e galvanizados, sem costura e soldados eletricamente. Tamanhos de tubos ASTM A106 Grau B, inferiores a 2 “, são normalmente entregues como um produto trefilado a frio. 2” e superiores geralmente são acabados a quente. Sobre ASTM A106 Grau C: O tubo ASTM A106 Grau C (também conhecido como tubos ASME SA106 GR.C) é um tubo de aço carbono-manganês para caldeiras e superaquecedores de grande diâmetro e alta temperatura. Sua composição química é simples e semelhante ao aço carbono 20G, mas seu teor de carbono e manganês é maior, então seu limite de escoamento é cerca de 12% maior que o do 20G, e sua plasticidade e tenacidade não são ruins. O aço possui processo de produção simples e boa trabalhabilidade a frio e a quente. Usá-lo para substituir coletores 20G (economizador, parede de água, superaquecedor de baixa temperatura e coletor de reaquecedor) pode reduzir a espessura da parede em cerca de 10%, o que pode economizar custos de material, reduzir a carga de trabalho de soldagem e melhorar os coletores A diferença de tensão na inicialização .
Processo O aço deve ser aço morto, com o processo de fusão primária sendo em forno aberto, oxigênio básico ou forno elétrico, possivelmente combinado com desgaseificação ou refino separado. Se a fusão secundária, usando refusão por eletroescória ou refusão por arco a vácuo, for posteriormente empregada, o calor será definido como todos os lingotes refundidos a partir de um único calor primário. Aço fundido em lingotes ou em tiras é permitido. Quando aços de diferentes classes são fundidos sequencialmente, é necessária a identificação do material de transição resultante. O produtor deverá remover o material de transição por qualquer procedimento estabelecido que separe positivamente os graus. Tratamento térmico O tubo acabado a quente não precisa ser tratado termicamente. Quando o tubo acabado a quente é tratado termicamente, ele deve ser tratado termicamente a uma temperatura de 1200°F (650°C) ou superior. O tubo estirado a frio deve ser tratado termicamente após a passagem final a frio a uma temperatura de 1200°F (650°C) ou superior.
Requisitos de flexão Para tubo NPS2(DN50) e abaixo, um comprimento suficiente de tubo deve suportar ser dobrado a frio em 90° em torno de um mandril cilíndrico, cujo diâmetro é doze vezes o diâmetro externo(conforme mostrado na ASME B 36.10M) do tubo, sem desenvolver fissuras. Quando solicitado para enrolamento próximo, o tubo deve ser dobrado a frio em 180° em torno de um mandril cilíndrico. cujo diâmetro é oito vezes o diâmetro externo (conforme mostrado na ASME B 36.10M) do tubo, sem falha. Teste hidrostático Cada comprimento de tubo deve ser submetido ao teste hidrostático sem vazamento através da parede do tubo. Como alternativa ao teste hidrostático, por opção do fabricante ou quando especificado no pedido de compra, será permitido que todo o corpo de cada tubo seja testado com um teste elétrico não destrutivo. Quando o teste hidrostático e o teste elétrico não destrutivo forem omitidos e os comprimentos marcados com as letras “NH”, a certificação, quando exigida, deverá indicar claramente “Não testado hidrostaticamente”, e as letras “NH” deverão ser anexadas à especificação do produto número e grau do material mostrado na certificação. Teste elétrico não destrutivo
Como alternativa ao teste hidrostático, a critério do fabricante ou quando especificado no pedido de compra como alternativa ou complemento ao teste hidrostático, o corpo inteiro de cada tubo deverá ser testado com um teste elétrico não destrutivo. Em tais casos. a marcação de cada comprimento de tubo fornecido deverá incluir as letras “NDE”. A intenção deste teste elétrico não destrutivo é rejeitar tubos com imperfeições que produzam sinais de teste iguais ou superiores aos produzidos pelo padrão de calibração aplicável. Quando o ensaio elétrico não destrutivo for realizado, os comprimentos deverão ser marcados com as letras “NDE”. A certificação, quando exigida, deverá indicar “Testado Elétrico Não Destrutivo” e indicar qual dos testes foi aplicado. Além disso, as letras “NDE” devem ser anexadas ao número de especificação do produto e ao grau do material mostrado na certificação. O teste ultrassônico referido neste relatório descritivo é capaz de detectar a presença e localização de imperfeições significativas orientadas longitudinalmente ou circunferencialmente: no entanto, imperfeições orientadas de forma diferente. O teste ultrassônico não é necessariamente capaz de detectar imperfeições curtas e profundas. O exame de correntes parasitas referido nesta especificação tem a capacidade de detectar imperfeições significativas, especialmente do tipo curta e abrupta.O exame de vazamento de fluxo referido neste relatório descritivo é capaz de detectar a presença e localização de imperfeições significativas orientadas longitudinalmente ou transversalmente, no entanto, diferentes técnicas precisam ser empregadas para a detecção de tais imperfeições orientadas de forma diferente.