
Pequena Descrição:
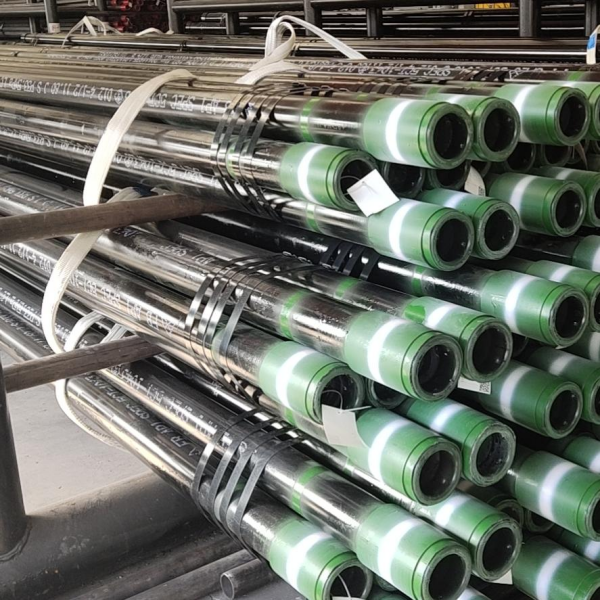
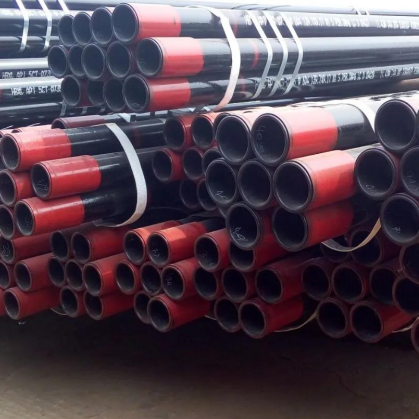
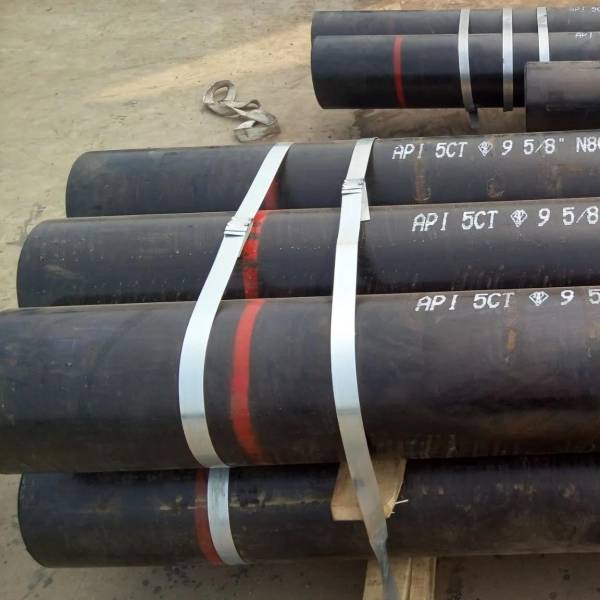
A Embalagem De Óleo Api5ct É Usada Principalmente Para Transportar Petróleo, Gás Natural, Gás, Água E Outros Líquidos E Gases, Pode Ser Dividida Em Tubos De Aço Sem Costura E Tubos De Aço Soldados. Tubo De Aço Soldado Refere-Se Principalmente A Tubo De Aço Soldado Longitudinal
| Padrão: API 5CT | Liga Ou Não: Não |
| Grupo De Notas: J55,K55,N80,L80,P110, Etc | Aplicação: Tubo Lubrificado E De Revestimento |
| Espessura: 1 – 100 Mm | Tratamento De Superfície: Conforme A Exigência Do Cliente |
| Diâmetro Externo (Redondo): 10 – 1000 Mm | Técnica: Laminado A Quente |
| Comprimento: R1,R2,R3 | Tratamento Térmico: Têmpera E Normalização |
| Formato Da Seção: Redondo | Tubo Especial: Junta Curta |
| Lugar De Origem: China | Uso: Petróleo E Gás |
| Certificação: ISO9001:2008 | Teste: NDT |
Aplicativo
CanalizarApi5cté Usado Principalmente Para Perfuração De Poços De Petróleo E Gás E Transporte De Petróleo E Gás.O Invólucro De Óleo É Usado Principalmente Para Apoiar A Parede Do Poço Durante E Após A Conclusão Do Poço Para Garantir A Operação Normal Do Poço E A Conclusão Do Poço.
Grau Principal
Grau: J55, K55, N80, L80, P110, Etc
Componente Químico
| Nota | Tipo | C | Mn | Mo | Cr | Ni | Cu | P | S | Si | ||||
| Min | Máximo | Min | Máximo | Min | Máximo | Min | Máximo | Máximo | Máximo | Máximo | Máximo | Máximo | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| H40 | — | — | — | — | — | — | — | — | — | — | — | — | 0,03 | — |
| J55 | — | — | — | — | — | — | — | — | — | — | — | — | 0,03 | — |
| K55 | — | — | — | — | — | — | — | — | — | — | — | — | 0,03 | — |
| N80 | 1 | — | — | — | — | — | — | — | — | — | — | 0,03 | 0,03 | — |
| N80 | Q | — | — | — | — | — | — | — | — | — | — | 0,03 | 0,03 | — |
| R95 | — | — | 0,45c | — | 1.9 | — | — | — | — | — | — | 0,03 | 0,03 | 0,45 |
| L80 | 1 | — | 0,43 A | — | 1.9 | — | — | — | — | 0,25 | 0,35 | 0,03 | 0,03 | 0,45 |
| L80 | 9Cr | — | 0,15 | 0,3 | 0,6 | 0 90 | 1.1 | 8 | 10 | 0,5 | 0,25 | 0,02 | 0,03 | 1 |
| L80 | 13Cr | 0,15 | 0,22 | 0,25 | 1 | — | — | 12 | 14 | 0,5 | 0,25 | 0,02 | 0,03 | 1 |
| C90 | 1 | — | 0,35 | — | 1.2 | 0,25b | 0,85 | — | 1,5 | 0,99 | — | 0,02 | 0,03 | — |
| T95 | 1 | — | 0,35 | — | 1.2 | 0,25b | 0,85 | 0 40 | 1,5 | 0,99 | — | 0 020 | 0,01 | — |
| C110 | — | — | 0,35 | — | 1.2 | 0,25 | 1 | 0,4 | 1,5 | 0,99 | — | 0,02 | 0,005 | — |
| P1I0 | E | — | 一 | — | — | — | — | — | — | — | — | 0,030 E | 0,030 E | — |
| QI25 | 1 | — | 0,35 | 1.35 | — | 0,85 | — | 1,5 | 0,99 | — | 0,02 | 0,01 | — | |
| NOTA Os Elementos Mostrados Devem Ser Relatados Na Análise Do Produto | ||||||||||||||
| A O Teor De Carbono Para L80 Pode Ser Aumentado Até 0,50% No Máximo Se O Produto For Temperado Em Óleo Ou Temperado Em Polímero. | ||||||||||||||
| B O Teor De Molibdênio Para Grau C90 Tipo 1 Não Tem Tolerância Mínima Se A Espessura Da Parede For Inferior A 17,78 Mm. | ||||||||||||||
| C O Teor De Carbono Para R95 Pode Ser Aumentado Até 0,55% No Máximo Se O Produto For Temperado Em Óleo. | ||||||||||||||
| D O Teor De Molibdênio Para T95 Tipo 1 Pode Ser Reduzido Para 0,15% No Mínimo Se A Espessura Da Parede For Inferior A 17,78 Mm. | ||||||||||||||
| E Para EW Grau P110, O Teor De Fósforo Deve Ser De 0,020% No Máximo E O Teor De Enxofre De 0,010% No Máximo. | ||||||||||||||
Propriedade Mecânica
| Nota | Tipo | Alongamento Total Sob Carga | Força De Rendimento MPa | Resistência À Tracção Min MPa | Durezaa,C Máximo | Espessura De Parede Especificada | Variação De Dureza Admissívelb | ||
| Min | Máximo | HRC | HBW | Mm | HRC | ||||
| H40 | — | 0,5 | 276 | 552 | 414 | — | — | — | — |
| J55 | — | 0,5 | 379 | 552 | 517 | — | — | — | — |
| K55 | — | 0,5 | 379 | 552 | 655 | — | — | — | — |
| N80 | 1 | 0,5 | 552 | 758 | 689 | — | — | — | — |
| N80 | Q | 0,5 | 552 | 758 | 689 | — | — | — | — |
| R95 | — | 0,5 | 655 | 758 | 724 | — | — | — | — |
| L80 | 1 | 0,5 | 552 | 655 | 655 | 23,0 | 241,0 | — | — |
| L80 | 9Cr | 0,5 | 552 | 655 | 655 | 23,0 | 241,0 | — | — |
| L80 | L3Cr | 0,5 | 552 | 655 | 655 | 23,0 | 241,0 | — | — |
| C90 | 1 | 0,5 | 621 | 724 | 689 | 25.4 | 255,0 | ≤12,70 | 3.0 |
| 12.71 A 19.04 | 4.0 | ||||||||
| 19h05 Às 25h39 | 5,0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| T95 | 1 | 0,5 | 655 | 758 | 724 | 25.4 | 255 | ≤12,70 | 3.0 |
| 12.71 A 19.04 | 4.0 | ||||||||
| 19h05 Às 25h39 | 5,0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| C110 | — | 0,7 | 758 | 828 | 793 | 30,0 | 286,0 | ≤12,70 | 3.0 |
| 12.71 A 19.04 | 4.0 | ||||||||
| 19h05 Às 25h39 | 5,0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| P110 | — | 0,6 | 758 | 965 | 862 | — | — | — | — |
| Q125 | 1 | 0,65 | 862 | 1034 | 931 | B | — | ≤12,70 | 3.0 |
| 12.71 A 19.04 | 4.0 | ||||||||
| 19.05 | 5,0 | ||||||||
| AEm Caso De Disputa, O Teste De Dureza Rockwell C De Laboratório Deve Ser Usado Como Método De Referência. | |||||||||
| BNenhum Limite De Dureza É Especificado, Mas A Variação Máxima É Restrita Como Controle De Fabricação De Acordo Com 7.8 E 7.9. | |||||||||
| CPara Testes De Dureza Através Da Parede De Graus L80 (Todos Os Tipos), C90, T95 E C110, Os Requisitos Estabelecidos Na Escala HRC São Para O Número Médio De Dureza Máxima. | |||||||||
Requisito De Teste
Além De Garantir A Composição Química E As Propriedades Mecânicas, São Realizados Testes Hidrostáticos Um A Um E Testes De Queima E Achatamento..Além Disso, Existem Certos Requisitos Para A Microestrutura, Tamanho Do Grão E Camada De Descarbonetação Do Tubo De Aço Acabado.
Teste De Tração:
1. Para O Material De Aço Dos Produtos, O Fabricante Deve Realizar O Teste De Tração.Para O Tubo Com Solda Elétrica, Dependendo Da Escolha Do Fabricante, O Teste De Tração Pode Ser Realizado Na Chapa De Aço Usada Para Fazer O Tubo Ou Realizado Diretamente No Tubo De Aço.Um Teste Realizado Em Um Produto Também Pode Ser Usado Como Um Teste De Produto.
2. Os Tubos De Ensaio Devem Ser Selecionados Aleatoriamente.Quando Forem Necessários Vários Testes, O Método De Amostragem Deve Garantir Que As Amostras Coletadas Possam Representar O Início E O Fim Do Ciclo De Tratamento Térmico (Se Aplicável) E Ambas As Extremidades Do Tubo.Quando São Necessários Vários Testes, O Padrão Deve Ser Retirado De Tubos Diferentes, Exceto Que A Amostra De Tubo Espessado Pode Ser Retirada De Ambas As Extremidades De Um Tubo.
3. A Amostra De Tubo Sem Costura Pode Ser Tomada Em Qualquer Posição Na Circunferência Do Tubo;A Amostra De Tubo Soldado Deve Ser Retirada A Cerca De 90 ° Da Costura De Solda, Ou A Critério Do Fabricante.As Amostras São Tiradas Em Cerca De Um Quarto Da Largura Da Tira.
4. Não Importa Antes E Depois Do Experimento, Se O Preparo Da Amostra Apresentar Defeito Ou Falta De Materiais Irrelevantes Para A Finalidade Do Experimento, A Amostra Poderá Ser Descartada E Substituída Por Outra Amostra Feita No Mesmo Tubo.
5. Se Um Teste De Tração Representando Um Lote De Produtos Não Atender Aos Requisitos, O Fabricante Pode Retirar Outros 3 Tubos Do Mesmo Lote De Tubos Para Nova Inspeção.
Se Todos Os Retestes Das Amostras Atenderem Aos Requisitos, O Lote De Tubos É Qualificado, Exceto O Tubo Não Qualificado Que Foi Originalmente Amostrado.
Se Mais De Uma Amostra For Inicialmente Amostrada Ou Uma Ou Mais Amostras Para Reteste Não Atenderem Aos Requisitos Especificados, O Fabricante Pode Inspecionar O Lote De Tubos Um Por Um.
O Lote De Produtos Rejeitado Pode Ser Reaquecido E Reprocessado Como Um Novo Lote.
Teste De Achatamento:
1. A Amostra De Teste Deve Ser Um Anel De Teste Ou Corte Final Não Inferior A 63,5 Mm (2-1 / 2 Pol.).
2. As Amostras Podem Ser Cortadas Antes Do Tratamento Térmico, Mas Sujeitas Ao Mesmo Tratamento Térmico Que O Tubo Representado.Se For Usado Um Teste De Lote, Devem Ser Tomadas Medidas Para Identificar A Relação Entre A Amostra E O Tubo De Amostragem.Cada Forno Em Cada Lote Deve Ser Triturado.
3. A Amostra Deve Ser Achatada Entre Duas Placas Paralelas.Em Cada Conjunto De Corpos De Prova De Achatamento, Uma Solda Foi Achatada A 90° E A Outra Aplainada A 0°.A Amostra Deve Ser Achatada Até Que As Paredes Do Tubo Estejam Em Contato.Antes Que A Distância Entre As Placas Paralelas Seja Menor Que O Valor Especificado, Nenhuma Rachadura Ou Quebra Deve Aparecer Em Qualquer Parte Do Padrão.Durante Todo O Processo De Achatamento, Não Deve Haver Estrutura Ruim, Soldas Não Fundidas, Delaminação, Queima Excessiva De Metal Ou Extrusão De Metal.
4. Não Importa Antes E Depois Do Experimento, Se O Preparo Da Amostra Apresentar Defeito Ou Falta De Materiais Irrelevantes Para A Finalidade Do Experimento, A Amostra Poderá Ser Descartada E Substituída Por Outra Amostra Feita No Mesmo Tubo.
5. Se Alguma Amostra Representativa De Um Tubo Não Atender Aos Requisitos Especificados, O Fabricante Poderá Retirar Uma Amostra Da Mesma Extremidade Do Tubo Para Testes Complementares Até Que Os Requisitos Sejam Atendidos.No Entanto, O Comprimento Do Tubo Acabado Após A Amostragem Não Deve Ser Inferior A 80% Do Comprimento Original.Se Qualquer Amostra De Um Tubo Que Representa Um Lote De Produtos Não Atender Aos Requisitos Especificados, O Fabricante Pode Retirar Dois Tubos Adicionais Do Lote De Produtos E Cortar As Amostras Para Novo Teste.Se Todos Os Resultados Desses Novos Testes Atenderem Aos Requisitos, O Lote De Tubos É Qualificado, Exceto O Tubo Originalmente Selecionado Como Amostra.Se Alguma Das Amostras De Reteste Não Atender Aos Requisitos Especificados, O Fabricante Pode Amostrar Os Tubos Restantes Do Lote, Um Por Um.A Critério Do Fabricante, Qualquer Lote De Tubos Pode Ser Reaquecido E Testado Novamente Como Um Novo Lote De Tubos.
Teste De Impacto:
1. Para Tubos, Um Conjunto De Amostras Deve Ser Coletado De Cada Lote (A Menos Que Procedimentos Documentados Tenham Demonstrado Atender Aos Requisitos Regulamentares).Se A Ordem For Fixada Em A10 (SR16), O Experimento É Obrigatório.
2. Para Revestimento, 3 Tubos De Aço Devem Ser Retirados De Cada Lote Para Experimentos.Os Tubos De Ensaio Devem Ser Selecionados Aleatoriamente E O Método De Amostragem Deve Garantir Que As Amostras Fornecidas Possam Representar O Início E O Fim Do Ciclo De Tratamento Térmico E As Extremidades Frontal E Traseira Da Luva Durante O Tratamento Térmico.
3. Teste De Impacto Charpy V-Notch
4. Não Importa Antes E Depois Do Experimento, Se O Preparo Da Amostra Apresentar Defeito Ou Falta De Materiais Irrelevantes Para A Finalidade Do Experimento, A Amostra Poderá Ser Descartada E Substituída Por Outra Amostra Feita No Mesmo Tubo.As Amostras Não Devem Ser Simplesmente Julgadas Defeituosas Simplesmente Porque Não Atendem Aos Requisitos Mínimos De Energia Absorvida.
5. Se O Resultado De Mais De Uma Amostra For Inferior Ao Requisito Mínimo De Energia Absorvida, Ou O Resultado De Uma Amostra For Inferior A 2/3 Do Requisito Mínimo De Energia Absorvida Especificado, Três Amostras Adicionais Devem Ser Retiradas Da Mesma Peça E Testado Novamente.A Energia De Impacto De Cada Amostra Retestada Deve Ser Maior Ou Igual Ao Requisito Mínimo De Energia Absorvida Especificado.
6. Se Os Resultados De Um Determinado Experimento Não Atenderem Aos Requisitos E As Condições Para O Novo Experimento Não Forem Atendidas, Então Três Amostras Adicionais São Coletadas De Cada Uma Das Outras Três Peças Do Lote.Se Todas As Condições Adicionais Atenderem Aos Requisitos, O Lote É Qualificado, Exceto Aquele Que Falhou Inicialmente.Se Mais De Uma Peça De Inspeção Adicional Não Atender Aos Requisitos, O Fabricante Pode Optar Por Inspecionar As Peças Restantes Do Lote Uma A Uma Ou Reaquecer O Lote E Inspecioná-Lo Em Um Novo Lote.
7. Se Mais De Um Dos Três Itens Iniciais Exigidos Para Comprovar A Qualificação De Um Lote For Rejeitado, Não Será Permitida A Reinspeção Para Comprovar A Qualificação Do Lote De Tubos.O Fabricante Pode Optar Por Inspecionar Os Lotes Restantes Peça Por Peça Ou Reaquecer O Lote E Inspecioná-Lo Em Um Novo Lote.
Teste Hidrostático:
1. Cada Tubo Deve Ser Submetido A Teste De Pressão Hidrostática De Todo O Tubo Após Espessamento (Se Apropriado) E Tratamento Térmico Final (Se Apropriado), E Deve Atingir A Pressão Hidrostática Especificada Sem Vazamento.O Tempo De Retenção Da Pressão Experimental Foi Inferior A 5s.Para Tubos Soldados, As Soldas Dos Tubos Devem Ser Verificadas Quanto A Vazamentos Sob Pressão De Teste.A Menos Que Todo O Teste Do Tubo Tenha Sido Realizado Com Antecedência Na Pressão Necessária Para A Condição Final Da Extremidade Do Tubo, A Fábrica De Processamento De Roscas Deve Realizar Um Teste Hidrostático (Ou Providenciar Tal Teste) Em Todo O Tubo.
2. As Tubagens A Tratar Termicamente Devem Ser Submetidas A Um Ensaio Hidrostático Após O Tratamento Térmico Final.A Pressão De Teste De Todos Os Tubos Com Extremidades Roscadas Deve Ser Pelo Menos A Pressão De Teste De Rosca
3. Após O Processamento Para O Tamanho Do Tubo De Extremidade Plana Acabado E Quaisquer Juntas Curtas Tratadas Termicamente, O Teste Hidrostático Deve Ser Realizado Após A Extremidade Plana Ou A Rosca.
Tolerância
Diâmetro Externo:
| Faixa | Tolerano |
| <4-1/2 | ±0,79 Mm (±0,031 Pol.) |
| ≥4-1/2 | +1%OD~-0,5%OD |
Para Tubos De Junta Espessados Com Um Tamanho Menor Ou Igual A 5-1 / 2, As Seguintes Tolerâncias Se Aplicam Ao Diâmetro Externo Do Corpo Do Tubo Dentro De Uma Distância De Aproximadamente 127 Mm (5,0 Pol.) Ao Lado Da Parte Espessa;As Seguintes Tolerâncias Se Aplicam Ao Diâmetro Externo Do Tubo Dentro De Uma Distância Aproximadamente Igual Ao Diâmetro Do Tubo Imediatamente Adjacente À Porção Espessada.
| Faixa | Tolerância |
| ≤3-1/2 | +2,38 Mm~-0,79 Mm (+3/32 Pol. ~-1/32 Pol.) |
| >3-1/2~≤5 | +2,78mm~-0,75%OD (+7/64in~-0,75%OD) |
| >5~≤8 5/8 | +3,18mm~-0,75%OD (+1/8in~-0,75%OD) |
| >8 5/8 | +3,97mm~-0,75%OD (+5/32in~-0,75%OD) |
Para Tubulação Espessa Externa Com Um Tamanho De 2-3/8 E Maior, As Tolerâncias A Seguir Se Aplicam Ao Diâmetro Externo Do Tubo Que É Engrossado E A Espessura Muda Gradualmente A Partir Da Extremidade Do Tubo
| Tocou | Tolerância |
| ≥2-3/8~≤3-1/2 | +2,38 Mm~-0,79 Mm (+3/32 Pol. ~-1/32 Pol.) |
| >3-1/2~≤4 | +2,78 Mm~-0,79 Mm (+7/64 Pol. ~-1/32 Pol.) |
| >4 | +2,78mm~-0,75%OD (+7/64in~-0,75%OD) |
Espessura Da Parede:
A Tolerância De Espessura De Parede Especificada Do Tubo É De -12,5%
Peso:
A Tabela A Seguir Apresenta Os Requisitos De Tolerância De Peso Padrão.Quando A Espessura Mínima Especificada Da Parede For Maior Ou Igual A 90% Da Espessura Especificada Da Parede, O Limite Superior Da Tolerância De Massa De Uma Única Raiz Deve Ser Aumentado Para + 10%
| Quantidade | Tolerância |
| Peça Única | +6,5~-3,5 |
| Peso Da Carga Do Veículo≥18144kg(40000lb) | -1,75% |
| Peso Da Carga Do Veículo<18144kg(40000lb) | -3,5% |
| Quantidade Do Pedido≥18144kg(40000lb) | -1,75% |
| Quantidade Do Pedido<18144kg(40000lb) | -3,5% |